
Fresas Maxx
Usinagem de aços endurecidos e pré endurecidos de 45 a 68 HRC de dureza.
- MAXX 200: Para materiais entre 45 e 55 HRC;
- MAXX 400: Para materiais entre 55 e 68 HRC;
- Geometria reforçada combinada com matéria prima e cobertura com elevada resistência ao desgaste e a altas temperaturas.
-
FMA - Toroidal
 Ver especificações
- Geometria reforçada combinada com matéria prima e cobertura com elevada resistência ao desgaste e a altas temperaturas.
- Material ISO:
-

-
-
-
- Haste: Cilíndrica ou Weldon
-

-
-
-
-
-
-
-
-
FME – Esférica
Ver especificações - Geometria reforçada combinada com matéria prima e cobertura com elevada resistência ao desgaste e a altas temperaturas.
- Material ISO:
-
-
-
-
- Haste: Cilíndrica ou Weldon
-
-
-
-
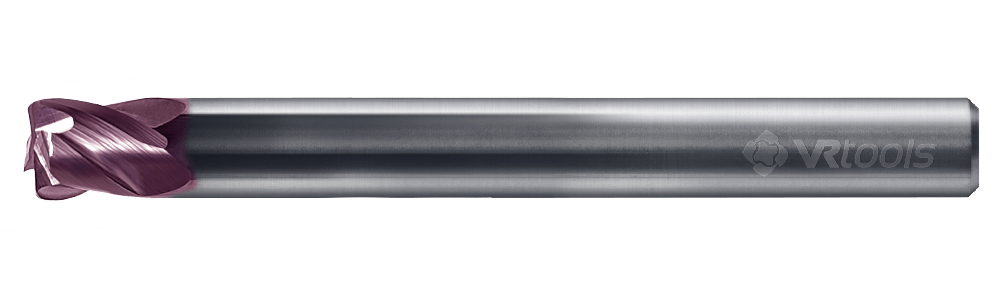
FMA - Toroidal
FRESAS MAXX 200: Para materiais entre 45 e 55 HRC
FRESAS MAXX 400: Para materiais entre 55 e 68 HRC
Fresas long neck Ø1,0 até Ø4,0 – haste Ø4,0 ou Ø6,0.
Fresas paralelas Ø4,0 até Ø20,0.
Aplicações




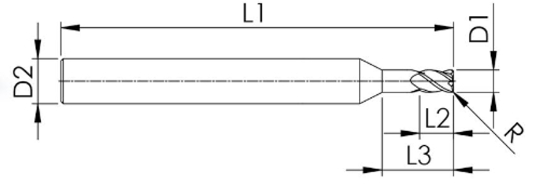
Dimensões
| FMA-LN | |||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D1 | R | L2 | L3 | D2 | Z | L1 | |||||||||||||||||||
| 0,2 | 0,3 | 0,5 | 1 | 1,5XD | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | 24 | 28 | 32 | 4 | 6 | 2 | 4 | 50 | 64 | 75 | 100 | |
| 1 | x | x | 1,5 | x | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | |||
| 1,5 | x | x | x | 2 | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | |||
| 2 | x | x | x | 3 | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | |||
| 3 | x | x | x | x | 5 | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | |||
| 4 | x | x | x | x | 6 | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x* | x* | x* | ||||
| 5 | x | x | x | x | 8 | x | x | x | x | x | x | x* | x* | x* | x | x | x | x* | x* | x* | |||||
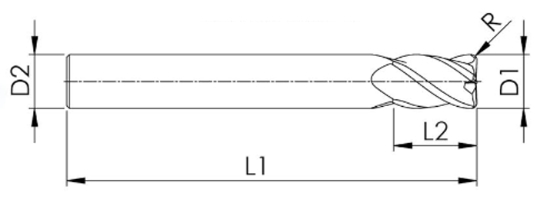
| FMA | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D1 | R | L2 | Z | D2 | L1 | |||||||
| 0,5 | 1 | 1,5 | 2 | 1,5XD | 4 | 50 | 64 | 75 | 100 | 150 | ||
| 4 | x | x | 6 | x | 4 | x | x | x | x | |||
| 6 | x | x | x | 9 | x | 6 | x | x | x | x | ||
| 8 | x | x | x | x | 12 | x | 8 | x | x | x | x | |
| 10 | x | x | x | x | 15 | x | 10 | x | x | x | x | |
| 12 | x | x | x | x | 18 | x | 12 | x | x | x | ||
| 14 | x | x | x | x | 21 | x | 16 | x | x | x | ||
| 16 | x | x | x | x | 24 | x | 16 | x | x | x | ||
| 20 | x | x | x | x | 30 | x | 20 | x | x | x | ||
CONDIÇÕES DE CORTE – Recomendadas
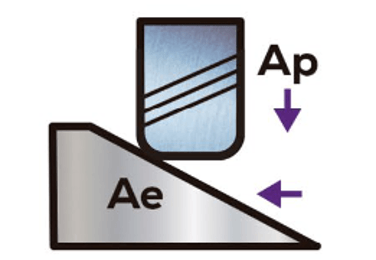 | Material a ser usinado | CLASSE ISO P40 e H Aços Endurecidos 40HRC à 50HRC | CLASSE ISO H Aços Ferramenta Aços Endurecidos até 60HRC | CLASSE ISO H Aços Endurecidos acima de 58 HRC | |
| Velocidade de Corte – m/min | 100 – 180 m/min | 70 – 160 m/min | 40 – 100 m/min | ||
| Diâmetro de corte (mm) | ap – mm (profundidade axial) | ae – mm (profundidade radial) | Avanço | Avanço | Avanço |
| fz (mm/z) | fz (mm/z) | fz (mm/z) | |||
| 1 | Máx 0.25 X Raio de canto | Máx 60% do Diâmetro de corte | 0,005 – 0,03 | 0,005 – 0,02 | 0,004 – 0,01 |
| 1,5 | 0,005 – 0,03 | 0,005 – 0,02 | 0,004 – 0,02 | ||
| 2 | 0,005 – 0,03 | 0,005 – 0,04 | 0,005 – 0,02 | ||
| 3 | 0,02 – 0,05 | 0,01 – 0,05 | 0,01 – 0,03 | ||
| 4 | 0,02 – 0,08 | 0,02 – 0,06 | 0,01 – 0,04 | ||
| 5 | 0,04 – 0,10 | 0,03 – 0,08 | 0,01 – 0,04 | ||
| 6 | 0,04 – 0,14 | 0,03 – 0,08 | 0,02 – 0,06 | ||
| 8 | 0,04 – 0,14 | 0,03 – 0,10 | 0,02 – 0,08 | ||
| 10 | 0,06 – 0,16 | 0,04 – 0,12 | 0,03 – 0,10 | ||
| 12 | 0,06 – 0,16 | 0,04 – 0,12 | 0,04 – 0,10 | ||
| 14 | 0,10 – 0,18 | 0,06 – 0,14 | 0,06 – 0,12 | ||
| 16 | 0,10 – 0,20 | 0,06 – 0,16 | 0,06 – 0,14 | ||
| 20 | 0,10 – 0,20 | 0,06 – 0,16 | 0,06 – 0,14 | ||
*Os parâmetros são indicativos e dependem da rigidez e da precisão da máquina e do sistema de fixação utilizados.
*Devem ser ajustados de acordo com as condições da máquina e da peça usinada.
*Se a rotação disponível for menor do que o indicado é recomendado diminuir o avanço na mesma proporção.
Com opção de desenvolvimento de ferramentas especiais, conforme as necessidades específicas. Podemos adaptar as medidas, geometrias e revestimentos para garantir o desempenho ideal em sua aplicação.
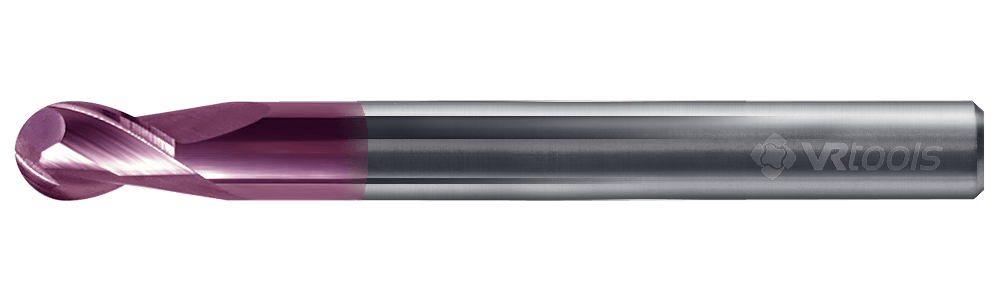
FME – Esférica
MAXX 200: Para materiais entre 45 e 55 HRC
MAXX 400: Para materiais entre 55 e 68 HRC
Fresas long neck Ø1,0 até Ø4,0 – haste Ø4,0 ou Ø6,0.
Fresas paralelas Ø4,0 até Ø20,0.
Aplicações
Dimensões
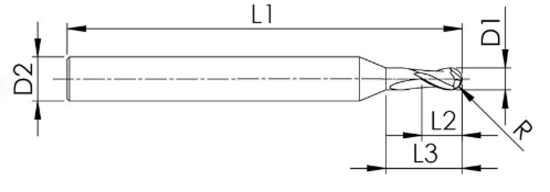
| FME-LN | ||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D1 | R | L2 | L3 | D2 | Z | L1 | ||||||||||||||||
| 1,5XD | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | 24 | 28 | 32 | 4 | 6 | 2 | 4 | 50 | 64 | 75 | 100 | ||
| 1 | 0,5 | 1,5 | x | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | |
| 1,5 | 0,75 | 2 | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | ||
| 2 | 1 | 3 | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | ||
| 3 | 1,5 | 5 | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x | x* | x* | x* | ||
| 4 | 2 | 6 | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | |||
| 5 | 2,5 | 8 | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | ||||
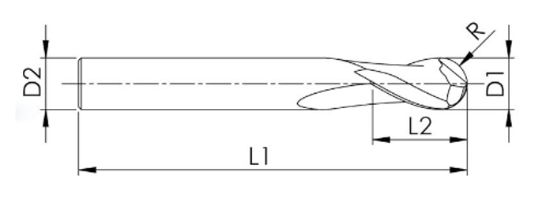
| FME | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|
| D1 | R | L2 | Z | D2 | L1 | |||||
| 1,5XD | 2 | 4 | 50 | 64 | 75 | 100 | 150 | |||
| 4 | 2 | 6 | x | x | 4 | x | x | x | x | |
| 6 | 3 | 9 | x | x | 6 | x | x | x | x | |
| 8 | 4 | 12 | x | x | 8 | x | x | x | x | |
| 10 | 5 | 15 | x | x | 10 | x | x | x | ||
| 12 | 6 | 18 | x | x | 12 | x | x | x | ||
| 14 | 7 | 21 | x | x | 16 | x | x | x | ||
| 16 | 8 | 24 | x | x | 16 | x | x | x | ||
| 20 | 10 | 30 | x | x | 20 | x | x | x | ||
Maxx 400 somente até Ø12
CONDIÇÕES DE CORTE – Recomendadas
| Material a ser usinado | CLASSE ISO P40 e H Aços Endurecidos 40HRC à 50HRC | CLASSE ISO H Aços Ferramenta Aços Endurecidos até 60HRC | CLASSE ISO H Aços Endurecidos acima de 58 HRC | |
| Velocidade de Corte – m/min | 100 – 180 m/min | 70 – 160 m/min | 40 – 100 m/min | ||
| Diâmetro de corte (mm) | ap – mm (profundidade axial) | ae – mm (profundidade radial) | Avanço | Avanço | Avanço |
| fz (mm/z) | fz (mm/z) | fz (mm/z) | |||
| 1 | 0,02 | 0,10 | 0,01 – 0,03 | 0,005 – 0,02 | 0,004 – 0,01 |
| 1,5 | 0,05 | 0,10 | 0,01 – 0,03 | 0,005 – 0,02 | 0,004 – 0,01 |
| 2 | 0,05 | 0,20 | 0,01 – 0,05 | 0,005 – 0,04 | 0,005 – 0,02 |
| 3 | 0,08 | 0,20 | 0,02 – 0,06 | 0,01 – 0,05 | 0,01 – 0,03 |
| 4 | 0,08 | 0,25 | 0,02 – 0,08 | 0,02 – 0,06 | 0,01 – 0,04 |
| 5 | 0,10 | 0,30 | 0,04 – 0,12 | 0,03 – 0,08 | 0,01 – 0,05 |
| 6 | 0,12 | 0,40 | 0,04 – 0,14 | 0,03 – 0,08 | 0,01 – 0,06 |
| 8 | 0,14 | 0,40 | 0,04 – 0,14 | 0,03 – 0,10 | 0,02 – 0,08 |
| 10 | 0,16 | 0,50 | 0,06 – 0,14 | 0,04 – 0,10 | 0,02 – 0,08 |
| 12 | 0,16 | 0,50 | 0,06 – 0,15 | 0,05 – 0,12 | 0,03 – 0,10 |
| 14 | 0,18 | 0,60 | 0,06 – 0,16 | 0,05 – 0,14 | 0,04 – 0,10 |
| 16 | 0,20 | 0,60 | 0,06 – 0,20 | 0,05 – 0,16 | 0,04 – 0,12 |
| 20 | 0,20 | 0,60 | 0,06 – 0,20 | 0,05 – 0,16 | 0,04 – 0,12 |
*Os parâmetros são indicativos e dependem da rigidez e da precisão da máquina e do sistema de fixação utilizados.
*Devem ser ajustados de acordo com as condições da máquina e da peça usinada.
*Se a rotação disponível for menor do que o indicado é recomendado diminuir o avanço na mesma proporção.
Com opção de desenvolvimento de ferramentas especiais, conforme as necessidades específicas. Podemos adaptar as medidas, geometrias e revestimentos para garantir o desempenho ideal em sua aplicação.
Download do nosso catálogo
Em nosso catálogo você terá acesso a todas as ferramentas que trabalhamos,
além de dados de corte e detalhes mais técnicos para cada ferramenta.
Sua empresa com mais inovação e tecnologia!
Entre em contato com nossa equipe.