

Fresas Gold
Usinagem de materiais ferrosos até 55 HRC de dureza.
- Fresas com alta resistência ao desgaste, excelente para usinagem de acabamento;
- Grande quantidade e variedade disponível em Estoque.
-
FGA – Toroidal
 Ver especificações
- Alta resistência ao desgaste, excelente para usinagem de acabamento;
- Usinagem para materiais ferrosos até 55 HRC de dureza.
- Material ISO:
-

-
-
-
-
- Haste: Cilíndrica ou Weldon
-

-
-
-
-
-
-
-
-
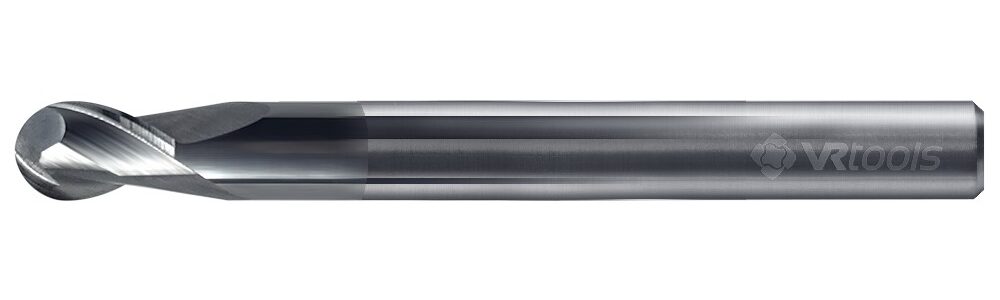
FGE – Esférica
Ver especificações - Alta resistência ao desgaste, excelente para usinagem de acabamento;
- Usinagem para materiais ferrosos até 55 HRC de dureza.
- Material ISO:
-
-
-
-
-
- Haste: Cilíndrica ou Weldon
-
-
-
-
-
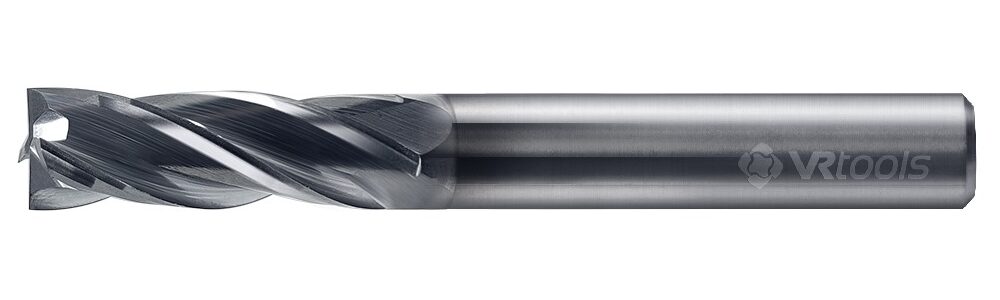
FGR – Reta
Ver especificações - Alta resistência ao desgaste, excelente para usinagem de acabamento;
- Usinagem para materiais ferrosos até 55 HRC de dureza.
- Material ISO:
-
-
-
-
-
- Haste: Cilíndrica ou Weldon
-
-
-
-
-
-
-
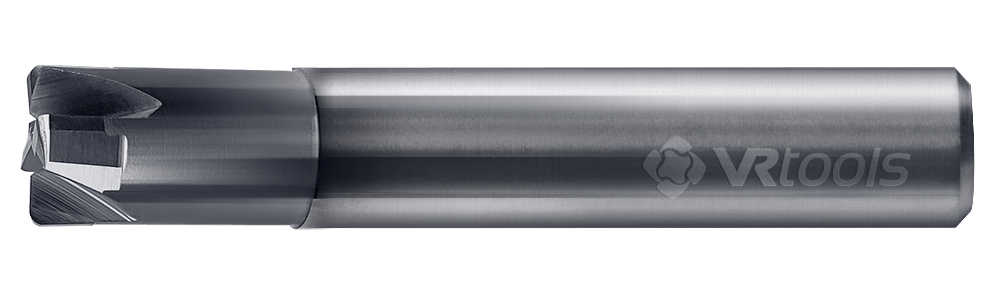
FG-HF - High Feed
Alto AvançoVer especificações - Fresa toroidal para usinagem de alto avanço.
- Excelente desempenho para fresamento de cavidades com elevado volume de cavaco.
- Usinagem para materiais ferrosos até 55 HRC de dureza.
- Material ISO:
-
-
-
- Haste: Cilíndrica ou Weldon
-
-
-
-
-
-
-
-
-
FGRT - Múltiplos Cortes
Acabamento LateralVer especificações - Geometria desenvolvida para acabamento com pouca remoção, mas permite trabalho com alto avanço.
- Usinagem para materiais ferrosos até 55 HRC de dureza.
- Material ISO:
-
-
-
-
-
- Haste: Cilíndrica ou Weldon
-
-
-
-
-
-
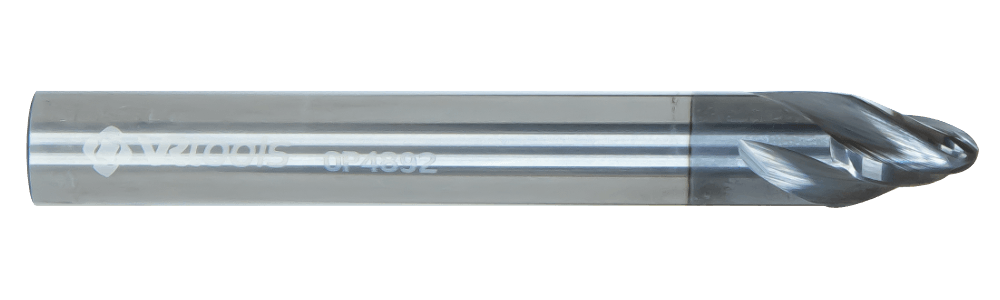
FGB - Barril
Lateral em 5 EixosVer especificações - Barril para usinagem lateral.
- Geometria ovalizada para acabamento em superfícies laterais e perfis complexos.
- Permite acabamento lateral com maior profundidade de corte quando comparado com fresas toroidais ou esféricas.
- Usinagem para materiais ferrosos até 55 HRC de dureza.
- Material ISO:
-
-
-
-
-
- Haste: Cilíndrica ou Weldon
-
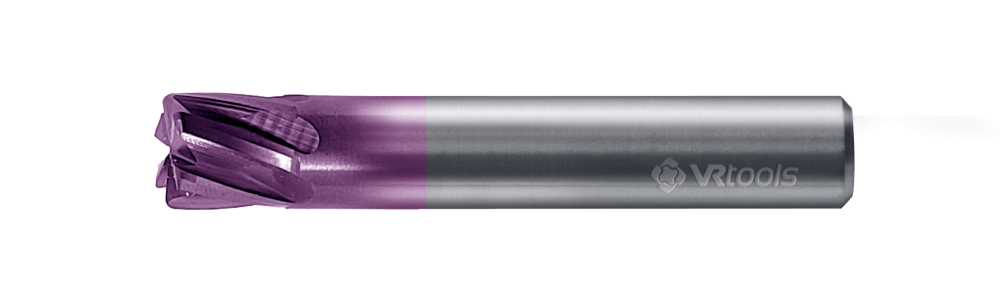
FSC - Speed
Acabamento em Alto AvançoVer especificações - Fresamento de acabamento com altas taxas de avanço. Pouca profundidade de corte e avanço elevado.
- Usinagem para materiais ferrosos até 55 HRC de dureza.
- Material ISO:
-
-
-
-
-
- Haste: Cilíndrica ou Weldon
-
-
-
-
-
-
-
-
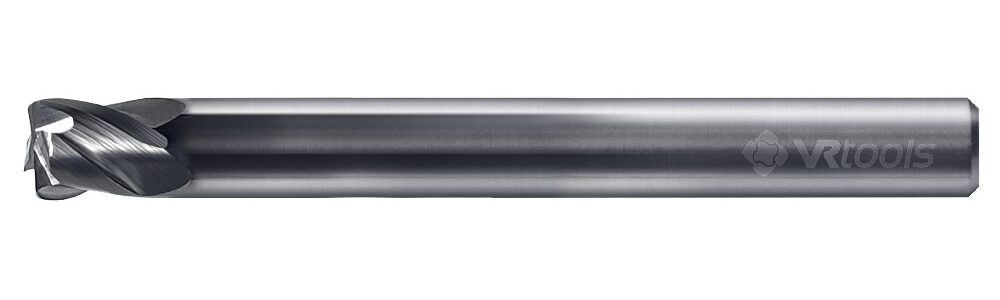
FGA – Toroidal
Fresas long neck Ø1,0 até Ø4,0 – haste Ø4,0 ou Ø6,0.
Fresas paralelas Ø4,0 até Ø20,0.
Aplicações


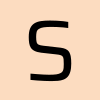


Dimensões

| FGA-LN | ||||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D1 | D3 | R | L2 | L3 | D2 | Z | L1 | |||||||||||||||||||
| 0,2 | 0,3 | 0,5 | 1 | 1,5XD | 4,5 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | 24 | 28 | 32 | 4 | 6 | 2 | 4 | 50 | 64 | 75 | 100 | ||
| 1 | 0,9 | x | x | 1,5 | x | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | |||
| 1,5 | 1,4 | x | x | x | 2 | x | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | ||
| 2 | 1,9 | x | x | x | 3 | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x | x* | x* | x* | ||
| 3 | 2,9 | x | x | x | x | 5 | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x | x* | x* | x* | ||
| 4 | 3,8 | x | x | x | x | 6 | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | |||
| 5 | 4,8 | x | x | x | x | 7,5 | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | ||||

| FGA | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D1 | R | L2 | D2 | Z | L1 | |||||||
| 0,5 | 1 | 1,5 | 2 | 1,5XD | 3XD | 4 | 50 | 64 | 75 | 100 | ||
| 4 | x | x | 6 | 12 | 4 | x | x | x | x | x | ||
| 6 | x | x | x | 9 | 18 | 6 | x | x | x | x | x | |
| 8 | x | x | x | x | 12 | 24 | 8 | x | x | x | x | |
| 10 | x | x | x | x | 15 | 30 | 10 | x | x | x | x | |
| 12 | x | x | x | x | 18 | 36 | 12 | x | x | x | x | |
| 14 | x | x | x | x | 21 | 42 | 14 | x | x | x | ||
| 16 | x | x | x | x | 24 | 48 | 16 | x | x | x | ||
| 18 | x | x | x | x | 27 | 54 | 20 | x | x | x | ||
| 20 | x | x | x | x | 30 | 60 | 20 | x | x | x | ||
Com opção de desenvolvimento de ferramentas especiais, conforme as necessidades específicas. Podemos adaptar as medidas, geometrias e revestimentos para garantir o desempenho ideal em sua aplicação.
CONDIÇÕES DE CORTE – Recomendadas
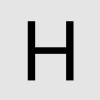
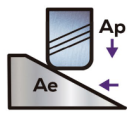 | Material a ser usinado | CLASSE ISO P10-P30 Aços carbono e Aços Liga AISI 1045, AISI 4140, AISI 4340, SAE 8620, AISI P20 etc. | CLASSE ISO P30-P40 Aços de alta liga, Pré-Endurecidos e Endurecidos | CLASSE ISO H Aços ferramenta e aços endurecidos | CLASSE ISO K01-K20 Ferro fundido cinzento e nodular | CLASSE ISO M05-M25 Aços Inoxidáveis | CLASSE ISO S05-S15 Ligas de Titânio | |
| 20~30 HRC / 200HB~300HB | 30~45 HRC / 300HB~400HB | 45~55HRC / 400HB~540HB | ~300HB | Até 250 HB | Até 900N/mm² | |||
| Velocidade de Corte – m/min | 160 ~ 220m/min | 120 ~ 200m/min | 50 ~ 100m/min | 120 ~ 180m/min | 50 ~ 90m/min | 25 ~ 50m/min | ||
| Diâmetro de corte (mm) | ap – mm | ae – mm | Avanço | |||||
| fz (mm/z) | ||||||||
| 1 | Máx 0,3 x Raio de canto | Máx 60% do Diâmetro de corte | 0,004 – 0,015 | 0,004 – 0,015 | 0,003 – 0,010 | 0,004 – 0,015 | 0,003 – 0,010 | 0,002 – 0,007 |
| 1,5 | 0,005 – 0,020 | 0,005 – 0,015 | 0,003 – 0,015 | 0,005 – 0,015 | 0,003 – 0,015 | 0,003 – 0,008 | ||
| 2 | 0,01 – 0,03 | 0,005 – 0,025 | 0,005 – 0,020 | 0,005 – 0,025 | 0,005 – 0,02 | 0,004 – 0,012 | ||
| 3 | 0,01 – 0,035 | 0,01 – 0,03 | 0,005 – 0,025 | 0,01 – 0,03 | 0,005 – 0,025 | 0,005 – 0,012 | ||
| 4 | 0,02 – 0,05 | 0,015 – 0,04 | 0,015 – 0,035 | 0,015 – 0,04 | 0,015 – 0,04 | 0,01 – 0,02 | ||
| 5 | 0,03 – 0,06 | 0,02 – 0,05 | 0,015 – 0,04 | 0,03 – 0,06 | 0,015 – 0,04 | 0,01 – 0,02 | ||
| 6 | 0,04 – 0,10 | 0,03 – 0,08 | 0,025 – 0,06 | 0,04 – 0,08 | 0,02 – 0,06 | 0,02 – 0,04 | ||
| 8 | 0,06 – 0,14 | 0,05 – 0,12 | 0,04 – 0,09 | 0,05 – 0,12 | 0,04 – 0,09 | 0,03 – 0,06 | ||
| 10 | 0,08 – 0,16 | 0,07 – 0,16 | 0,06 – 0,12 | 0,07 – 0,16 | 0,06 – 0,12 | 0,04 – 0,08 | ||
| 12 | 0,08 – 0,18 | 0,07 – 0,16 | 0,06 – 0,12 | 0,07 – 0,16 | 0,06 – 0,12 | 0,05 – 0,10 | ||
| 14 | 0,10 – 0,20 | 0,08 – 0,18 | 0,08 – 0,16 | 0,08 – 0,18 | 0,08 – 0,15 | 0,06 – 0,12 | ||
| 16 | 0,15 – 0,25 | 0,10 – 0,20 | 0,10 – 0,18 | 0,10 – 0,25 | 0,08 – 0,16 | 0,08 – 0,14 | ||
| 18 | 0,15 – 0,30 | 0,12 – 0,25 | 0,12 – 0,18 | 0,12 – 0,25 | 0,10 – 0,20 | 0,08 – 0,14 | ||
| 20 | 0,15 – 0,30 | 0,15 – 0,25 | 0,12 – 0,18 | 0,15 – 0,25 | 0,10 – 0,20 | 0,08 – 0,15 | ||
FGE – Esférica
Fresas long neck Ø1,0 até Ø4,0 – haste Ø4,0 ou Ø6,0.
Fresas paralelas Ø4,0 até Ø20,0.
Aplicações
Dimensões

| FGE-LN | |||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D1 | L2 | L3 | D2 | Z | L1 | ||||||||||||||||
| 1,5XD | 4,5 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | 24 | 28 | 32 | 4 | 6 | 2 | 4 | 50 | 64 | 75 | 100 | |
| 1 | 1,5 | x | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | |
| 1,5 | 2,5 | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | ||
| 2 | 3 | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | ||
| 3 | 5 | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x | x* | x* | x* | ||
| 4 | 6 | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | |||
| 5 | 7 | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | ||||

| FGE | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|
| D1 | L2 | D2 | Z | L1 | ||||||
| 1,5XD | 2 | 4 | 50 | 64 | 75 | 100 | 150 | 200 | ||
| 4 | 6 | 4 | x | x | x | x | x | x | ||
| 6 | 9 | 6 | x | x | x | x | x | x | ||
| 8 | 12 | 8 | x | x | x | x | x | x | ||
| 10 | 15 | 10 | x | x | x | x | x | x | x | |
| 12 | 18 | 12 | x | x | x | x | x | x | ||
| 14 | 21 | 16 | x | x | x | x | x | x | ||
| 16 | 24 | 16 | x | x | x | x | x | x | ||
| 18 | 27 | 20 | x | x | x | x | x | |||
| 20 | 30 | 20 | x | x | x | x | x | |||
Com opção de desenvolvimento de ferramentas especiais, conforme as necessidades específicas. Podemos adaptar as medidas, geometrias e revestimentos para garantir o desempenho ideal em sua aplicação.
CONDIÇÕES DE CORTE – Recomendadas
 | Material a ser usinado | CLASSE ISO P10-P30 Aços carbono e Aços Liga AISI 1045, AISI 4140, AISI 4340, SAE 8620, AISI P20 etc. | CLASSE ISO P30-P40 Aços de alta liga, Pré-Endurecidos e Endurecidos | CLASSE ISO H Aços ferramenta e aços endurecidos | CLASSE ISO K01-K20 Ferro fundido cinzento e nodular | CLASSE ISO M05-M25 Aços Inoxidáveis | CLASSE ISO S05-S15 Ligas de Titânio | |
| 20~30 HRC / 200HB~300HB Até 1000N/mm² | 30~45 HRC / 300HB~400HB | 45~55HRC / 400HB~540HB | ~300HB | Até 250 HB | Até 900N/mm² | |||
| Velocidade de Corte – m/min | 180 ~ 260m/min | 140 ~ 220m/min | 60 ~ 120m/min | 120 ~ 200m/min | 50 ~ 100m/min | 25 ~ 50m/min | ||
| Diâmetro de corte (mm) | ap – mm (profundidade máxima axial) | ae – mm (incremento máx. lateral) | Avanço fz (mm/z) | |||||
| 1 | 0,03 | 0,05 | 0,005 – 0,020 | 0,005 – 0,015 | 0,005 – 0,010 | 0,005 – 0,015 | 0,005 – 0,010 | 0,003 – 0,008 |
| 1,5 | 0,04 | 0,08 | 0,005 – 0,025 | 0,005 – 0,020 | 0,005 – 0,015 | 0,005 – 0,020 | 0,005 – 0,015 | 0,003 – 0,010 |
| 2 | 0,05 | 0,10 | 0,01 – 0,03 | 0,005 – 0,025 | 0,005 – 0,020 | 0,005 – 0,025 | 0,005 – 0,020 | 0,004 – 0,015 |
| 3 | 0,08 | 0,15 | 0,01 – 0,04 | 0,01 – 0,03 | 0,01 – 0,025 | 0,01 – 0,03 | 0,01 – 0,025 | 0,005 – 0,015 |
| 4 | 0,10 | 0,20 | 0,02 – 0,06 | 0,02 – 0,05 | 0,02 – 0,04 | 0,02 – 0,05 | 0,02 – 0,04 | 0,01 – 0,025 |
| 5 | 0,10 | 0,20 | 0,03 – 0,06 | 0,03 – 0,06 | 0,02 – 0,05 | 0,03 – 0,06 | 0,02 – 0,05 | 0,015 – 0,03 |
| 6 | 0,12 | 0,24 | 0,04 – 0,08 | 0,04 – 0,08 | 0,04 – 0,07 | 0,04 – 0,08 | 0,04 – 0,07 | 0,025 – 0,06 |
| 8 | 0,16 | 0,32 | 0,05 – 0,12 | 0,05 – 0,10 | 0,05 – 0,10 | 0,05 – 0,10 | 0,05 – 0,10 | 0,04 – 0,08 |
| 10 | 0,20 | 0,40 | 0,07 – 0,14 | 0,05 – 0,12 | 0,05 – 0,10 | 0,05 – 0,12 | 0,05 – 0,10 | 0,05 – 0,10 |
| 12 | 0,24 | 0,48 | 0,08 – 0,16 | 0,06 – 0,14 | 0,06 – 0,12 | 0,06 – 0,14 | 0,06 – 0,12 | 0,06 – 0,12 |
| 14 | 0,28 | 0,56 | 0,10 – 0,16 | 0,07 – 0,14 | 0,07 – 0,14 | 0,07 – 0,14 | 0,07 – 0,14 | 0,07 – 0,14 |
| 16 | 0,32 | 0,64 | 0,10 – 0,20 | 0,08 – 0,18 | 0,08 – 0,16 | 0,08 – 0,18 | 0,08 – 0,16 | 0,08 – 0,16 |
| 18 | 0,36 | 0,72 | 0,12 – 0,25 | 0,10 – 0,20 | 0,10 – 0,16 | 0,10 – 0,20 | 0,10 – 0,16 | 0,10 – 0,18 |
| 20 | 0,40 | 0,80 | 0,15 – 0,30 | 0,10 – 0,25 | 0,12 – 0,18 | 0,10 – 0,25 | 0,12 – 0,18 | 0,12 – 0,20 |
FGR – Reta
Fresas long neck Ø1,0 até Ø4,0 – haste Ø4,0 ou Ø6,0.
Fresas paralelas Ø4,0 até Ø20,0.
Aplicações
Dimensões

| FGR-LN | |||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D1 | L2 | L3 | D2 | Z | L1 | ||||||||||||||||
| 3XD | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | 24 | 28 | 32 | 4 | 6 | 2 | 4 | 50 | 64 | 75 | 100 | |
| 1 | 3 | x | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | |
| 1,5 | 4,5 | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x | x* | x* | x* | |
| 2 | 6 | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x | x* | x* | x* | ||
| 3 | 9 | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x | x* | x* | x* | |||
| 4 | 12 | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | ||||||
| 5 | 15 | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | ||||||||

| FGR | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|
| D1 | L2 | D2 | Z | L1 | ||||||
| 3XD | 2 | 4 | 50 | 64 | 75 | 100 | 150 | 200 | ||
| 4 | 12 | 4 | x | x | x | x | x | x | ||
| 6 | 18 | 6 | x | x | x | x | x | |||
| 8 | 24 | 8 | x | x | x | x | x | |||
| 10 | 30 | 10 | x | x | x | x | x | x | ||
| 12 | 36 | 12 | x | x | x | x | x | x | ||
| 14 | 42 | 16 | x | x | x | x | x | |||
| 16 | 48 | 16 | x | x | x | x | x | |||
| 18 | 54 | 20 | x | x | x | x | ||||
| 20 | 60 | 20 | x | x | x | x | ||||
| 25 | 75 | 25 | x | x | x | x | ||||
Com opção de desenvolvimento de ferramentas especiais, conforme as necessidades específicas. Podemos adaptar as medidas, geometrias e revestimentos para garantir o desempenho ideal em sua aplicação.
CONDIÇÕES DE CORTE – Recomendadas
 | Material a ser usinado |
CLASSE ISO P10-P30 Aços carbono e Aços Liga AISI 1045, AISI 4140, AISI 4340, SAE 8620, AISI P20 etc. |
CLASSE ISO P30-P40 Aços de alta liga, Pré-Endurecidos e Endurecidos |
CLASSE ISO H Aços ferramenta e aços endurecidos |
CLASSE ISO K01-K20 Ferro fundido cinzento e nodular |
CLASSE ISO M05-M25 Aços Inoxidáveis |
CLASSE ISO S05-S15 Ligas de Titânio | |
| 20~30 HRC / 200HB~300HB Até 1000N/mm² | 30~45 HRC / 300HB~400HB | 45~55HRC / 400HB~540HB | ~300HB | Até 250 HB | Até 900N/mm² | |||
| Velocidade de Corte – m/min | 160 ~ 220m/min | 120 ~ 200m/min | 50 ~ 90m/min | 120 ~ 180m/min | 50 ~ 90m/min | 25 ~ 50m/min | ||
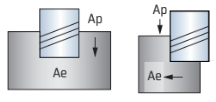
| Diâmetro de corte (mm) | Fresamento de canal (incremento máx.) | Fresamento lateral (incremento máx.) | Avanço | |||||
| fz (mm/z) | ||||||||
| 1 | Ae = 1 x Ø ≤Ø3 Ap=0,1 X Ø >Ø3 Ap=0,2 X Ø | Ae = 0,06 X Ø Ap = 2,0 X Ø | 0,004 – 0,015 | 0,004 – 0,010 | 0,003 – 0,008 | 0,004 – 0,010 | 0,003 – 0,008 | 0,002 – 0,007 |
| 1,5 | 0,005 – 0,015 | 0,004 – 0,015 | 0,003 – 0,010 | 0,004 – 0,015 | 0,003 – 0,010 | 0,003 – 0,008 | ||
| 2 | 0,005 – 0,025 | 0,005 – 0,020 | 0,004 – 0,015 | 0,005 – 0,020 | 0,004 – 0,015 | 0,004 – 0,012 | ||
| 3 | 0,01 – 0,03 | 0,01 – 0,025 | 0,005 – 0,015 | 0,01 – 0,025 | 0,005 – 0,015 | 0,005 – 0,012 | ||
| 4 | 0,015 – 0,04 | 0,015 – 0,035 | 0,01 – 0,025 | 0,015 – 0,035 | 0,01 – 0,025 | 0,01 – 0,02 | ||
| 5 | 0,02 – 0,05 | 0,02 – 0,05 | 0,015 – 0,03 | 0,02 – 0,05 | 0,015 – 0,03 | 0,01 – 0,02 | ||
| 6 | 0,03 – 0,08 | 0,03 – 0,07 | 0,025 – 0,06 | 0,03 – 0,07 | 0,025 – 0,06 | 0,02 – 0,04 | ||
| 8 | 0,05 – 0,12 | 0,04 – 0,10 | 0,04 – 0,08 | 0,04 – 0,10 | 0,04 – 0,08 | 0,03 – 0,06 | ||
| 10 | 0,07 – 0,14 | 0,06 – 0,12 | 0,05 – 0,10 | 0,06 – 0,12 | 0,05 – 0,10 | 0,04 – 0,08 | ||
| 12 | 0,07 – 0,16 | 0,07 – 0,14 | 0,06 – 0,12 | 0,07 – 0,14 | 0,06 – 0,12 | 0,05 – 0,10 | ||
| 14 | 0,08 – 0,18 | 0,08 – 0,16 | 0,07 – 0,14 | 0,08 – 0,16 | 0,07 – 0,14 | 0,06 – 0,12 | ||
| 16 | 0,10 – 0,20 | 0,10 – 0,20 | 0,08 – 0,16 | 0,10 – 0,20 | 0,08 – 0,16 | 0,08 – 0,14 | ||
| 18 | 0,12 – 0,25 | 0,12 – 0,22 | 0,10 – 0,18 | 0,12 – 0,22 | 0,10 – 0,18 | 0,10 – 0,15 | ||
| 20 | 0,15 – 0,25 | 0,15 – 0,25 | 0,12 – 0,20 | 0,15 – 0,25 | 0,12 – 0,20 | 0,10 – 0,16 | ||
| 25 | 0,15 – 0,25 | 0,15 – 0,25 | 0,12 – 0,20 | 0,15 – 0,25 | 0,12 – 0,20 | 0,10 – 0,16 | ||
FG-HF - High Feed
Alto Avanço
Fresas long neck Ø1,0 até Ø4,0 – haste Ø4,0 ou Ø6,0.
Fresas paralelas Ø4,0 até Ø16,0.
Aplicações
Dimensões

| FG-HF-LN | |||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D1 | D3 | R | L2 | L3 | D2 | Z | L1 | ||||||||||||||||||
| 0,2 | 0,3 | 0,5 | 1 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | 24 | 28 | 32 | 4 | 6 | 4 | 50 | 64 | 75 | 100 | |||
| 2 | 1,9 | x | x | x | 1,2 | x | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | |
| 2,5 | 2,3 | x | x | x | 1,5 | x | x | x | x | x | x | x | x | x | x | x | x | x | x | x | x* | x* | x* | ||
| 3 | 2,8 | x | x | x | x | 1,5 | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | ||
| 4 | 3,8 | x | x | x | x | 1,75 | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x* | x* | x* | |||
| 5 | 4,8 | x | x | x | x | 2 | x | x | x | x | x | x | x* | x* | x* | x | x | x | x* | x* | x* | ||||

| FG-HF | |||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D1 | D3 | R | L2 | L3 | D2 | Z | L1 | ||||||||||||||||||
| 0,5 | 1 | 1,5 | 2 | 12 | 14 | 16 | 18 | 20 | 24 | 28 | 30 | 36 | 40 | 48 | 9 | 50 | 64 | 75 | 100 | 150 | 200 | ||||
| 4 | 3,8 | x | x | 1,75 | x | x | x | x | x | x | x | x | x | x | x | 4 | x | x | x | x | x | ||||
| 6 | 5,7 | x | x | x | 2,5 | x | x | x | x | x | x | x | x | 6 | x | x | x | x | x | ||||||
| 8 | 7,6 | x | x | x | x | 3,75 | x | x | x | x | x | x | 8 | x | x | x | x | x | |||||||
| 10 | 9,6 | x | x | x | x | 4,5 | x | x | x | x | 10 | x | x | x | x | x | |||||||||
| 12 | 11,6 | x | x | x | x | 5 | x | x | x | 12 | x | x | x | x | x | ||||||||||
| 16 | 15,6 | x | x | x | x | 6 | x | 16 | x | x | x | x | |||||||||||||
Com opção de desenvolvimento de ferramentas especiais, conforme as necessidades específicas. Podemos adaptar as medidas, geometrias e revestimentos para garantir o desempenho ideal em sua aplicação.
CONDIÇÕES DE CORTE – Recomendadas
|
|
Material a ser usinado | CLASSE ISO P10-P30 | CLASSE ISO P30-P40 | CLASSE ISO H | CLASSE ISO K01-K20 | |
|
Aços carbono e Aços Liga AISI 1045, AISI 4140, AISI 4340, SAE 8620, AISI P20 etc. |
Aços de alta liga, Pré- Endurecidos e Endurecidos |
Aços ferramenta e aços endurecidos |
Ferro fundido cinzento e nodular | |||
| 20~30 HRC / 200HB~300HB | 30~45 HRC / 300HB~400HB | ~55HRC / 400HB~540HB | ~300HB | |||
|
vc – m/min USINAGEM COMUM | 100 ~ 160m/min | 80 ~ 140m/min | 50 ~ 100m/min | 80 ~ 140m/min | ||
|
vc – m/min USINAGEM HIGH SPEED | 180 ~ 240m/min | 140 ~ 200m/min | 100 ~ 160m/min | 140 ~ 200m/min | ||
| Diâmetro de corte (mm) | ap – mm | ae – mm | Avanço fz (mm/z) | |||
| 2 | Máx 0,2 × Raio de canto | Máx 50% do Diâmetro de corte | 0,04 – 0,10 | 0,03 – 0,08 | 0,02 – 0,06 | 0,04 – 0,10 |
| 3 | 0,05 – 0,12 | 0,04 – 0,10 | 0,03 – 0,08 | 0,05 – 0,12 | ||
| 4 | 0,06 – 0,16 | 0,06 – 0,14 | 0,05 – 0,12 | 0,06 – 0,16 | ||
| 5 | 0,08 – 0,18 | 0,06 – 0,16 | 0,06 – 0,15 | 0,08 – 0,18 | ||
| 6 | 0,10 – 0,25 | 0,08 – 0,20 | 0,08 – 0,18 | 0,10 – 0,25 | ||
| 8 | 0,12 – 0,35 | 0,12 – 0,25 | 0,12 – 0,22 | 0,12 – 0,35 | ||
| 10 | 0,20 – 0,50 | 0,15 – 0,40 | 0,15 – 0,35 | 0,20 – 0,50 | ||
| 12 | 0,25 – 0,60 | 0,20 – 0,50 | 0,20 – 0,40 | 0,25 – 0,60 | ||
| 16 | 0,30 – 0,70 | 0,30 – 0,60 | 0,30 – 0,50 | 0,30 – 0,70 | ||

FGRT - Múltiplos Cortes
Acabamento Lateral
Aplicações
Dimensões

| FG-RT | |||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D1 | R | L2 | D2 | Z | L1 | ||||||||||
| 0 | 0,5 | 1 | 4 | 5 | 60 | 64 | 75 | 90 | 100 | 125 | 150 | ||||
| 4 | x | x | 15 | 6 | x | x | x | x | x | ||||||
| 5 | x | x | 18 | 6 | x | x | x | x | |||||||
| 6 | x | x | 20 | 6 | x | x | x | ||||||||
| 8 | x | x | x | 30 | 8 | x | x | x | x | ||||||
| 10 | x | x | x | 40 | 50 | 10 | x | x | x | ||||||
| 12 | x | x | x | 45 | 60 | 12 | x | x | x | x | |||||
| 16 | x | x | x | 60 | 75 | 16 | x | x | x | ||||||
| 20 | x | x | x | 70 | 85 | 20 | x | x | x | ||||||
| 25 | x | x | x | 75 | 100 | 25 | x | x | |||||||
Com opção de desenvolvimento de ferramentas especiais, conforme as necessidades específicas. Podemos adaptar as medidas, geometrias e revestimentos para garantir o desempenho ideal em sua aplicação.
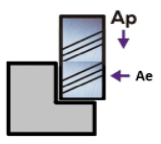
CONDIÇÕES DE CORTE – Recomendadas
 |
Material a ser usinado |
CLASSE ISO P10-P30 Aços carbono e Aços Liga AISI 1045, AISI 4140, AISI 4340, SAE 8620, AISI P20 etc. |
CLASSE ISO P30-P40 Aços de alta liga, Pré- Endurecidos e Endurecidos |
CLASSE ISO H Aços ferramenta e aços endurecidos |
CLASSE ISO K01-K20 Ferro fundido cinzento e nodular |
CLASSE ISO M05-M25 Aços Inoxidáveis |
CLASSE ISO S05-S15 Ligas de Titânio | |
| 20~30 HRC / 200HB~300HB | 30~45 HRC / 300HB~400HB | ~55HRC / 400HB~540HB | ~300HB | Até 250 HB | Até 900N/mm² | |||
|
Velocidade de Corte – m/min | 120 ~ 180m/min | 100 ~ 160m/min | 80 ~ 130m/min | 100 ~ 160m/min | 50 ~ 90m/min | 25 ~ 50m/min | ||
| Diâmetro de corte (mm) | ap – mm (profundidade máxima axial) | ae – mm (incremento máx. lateral) | Avanço fz (mm/z) | |||||
| 4 | Até 0,92 x L2 | Até 0,04 x Ø Acab. fino 0,01 x Ø | 0,01 – 0,03 | 0,01 – 0,025 | 0,005 – 0,02 | 0,01 – 0,03 | 0,01 – 0,025 | 0,005 – 0,02 |
| 5 | 0,02 – 0,04 | 0,01 – 0,04 | 0,01 – 0,03 | 0,02 – 0,04 | 0,01 – 0,04 | 0,01 – 0,03 | ||
| 6 | 0,02 – 0,05 | 0,02 – 0,04 | 0,02 – 0,04 | 0,02 – 0,05 | 0,02 – 0,04 | 0,02 – 0,04 | ||
| 8 | 0,03 – 0,07 | 0,03 – 0,06 | 0,02 – 0,05 | 0,03 – 0,07 | 0,03 – 0,06 | 0,02 – 0,05 | ||
| 10 | 0,03 – 0,08 | 0,03 – 0,07 | 0,03 – 0,06 | 0,03 – 0,08 | 0,03 – 0,07 | 0,03 – 0,06 | ||
| 12 | 0,04 – 0,10 | 0,03 – 0,08 | 0,03 – 0,07 | 0,04 – 0,10 | 0,03 – 0,08 | 0,03 – 0,07 | ||
| 16 | 0,05 – 0,15 | 0,05 – 0,12 | 0,04 – 0,10 | 0,05 – 0,15 | 0,05 – 0,12 | 0,04 – 0,10 | ||
| 20 | 0,05 – 0,18 | 0,05 – 0,15 | 0,05 – 0,12 | 0,05 – 0,18 | 0,05 – 0,15 | 0,05 – 0,12 | ||
| 25 | 0,08 – 0,18 | 0,07 – 0,15 | 0,07 – 0,12 | 0,08 – 0,18 | 0,07 – 0,15 | 0,07 – 0,12 | ||
FGB - Barril
Lateral em 5 Eixos
Aplicações

Dimensões
| FGB – Barril | ||||||||
|---|---|---|---|---|---|---|---|---|
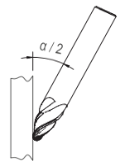
| D1 | α/2 | R1 | R2 | R3 | L2 | D2 | Z | L1 |
| 6 | 17,5° | 1 | 250 | 3 | 7,6 | 6 | 4 | 64 |
| 8 | 20° | 1,5 | 250 | 4 | 9 | 8 | 4 | 68 |
| 10 | 20° | 2 | 250 | 5 | 11 | 10 | 4 | 80 |
| 12 | 20° | 3 | 250 | 6 | 12 | 12 | 4 | 93 |
| 16 | 20° | 4 | 500 | 8 | 16 | 16 | 4 | 105 |
Com opção de desenvolvimento de ferramentas especiais, conforme as necessidades específicas. Podemos adaptar as medidas, geometrias e revestimentos para garantir o desempenho ideal em sua aplicação.
CONDIÇÕES DE CORTE – Recomendadas
 |
Material a ser usinado |
CLASSE ISO P10-P30 Aços carbono e Aços Liga AISI 1045, AISI 4140, AISI 4340, SAE 8620, AISI P20 etc. |
CLASSE ISO P30-P40 Aços de alta liga, Pré- Endurecidos e Endurecidos |
CLASSE ISO H Aços ferramenta e aços endurecidos |
CLASSE ISO K01-K20 Ferro fundido cinzento e nodular |
CLASSE ISO M05-M25 Aços Inoxidáveis |
CLASSE ISO S05-S15 Ligas de Titânio | |
| 20~30 HRC / 200HB~300HB | 30~45 HRC / 300HB~400HB | ~55HRC / 400HB~540HB | ~300HB | Até 250 HB | Até 900N/mm² | |||
|
Velocidade de Corte – m/min | 140 ~ 220m/min | 120 ~ 200m/min | 80 ~ 160m/min | 120 ~ 200m/min | 70 ~ 120m/min | 40 ~ 90m/min | ||
| Diâmetro de corte (mm) | ap – mm (profundidade máxima axial) | ae – mm (incremento máx. lateral) | Avanço fz (mm/z) | |||||
| 6 | 0,8 | 0,12 | 0,01 – 0,04 | 0,01 – 0,04 | 0,01 – 0,03 | 0,01 – 0,04 | 0,01 – 0,03 | 0,01 – 0,03 |
| 8 | 1 | 0,12 | 0,02 – 0,06 | 0,02 – 0,05 | 0,02 – 0,04 | 0,02 – 0,06 | 0,02 – 0,04 | 0,02 – 0,04 |
| 10 | 1,2 | 0,15 | 0,03 – 0,07 | 0,03 – 0,06 | 0,02 – 0,05 | 0,03 – 0,07 | 0,02 – 0,05 | 0,02 – 0,05 |
| 12 | 1,5 | 0,2 | 0,04 – 0,08 | 0,04 – 0,07 | 0,03 – 0,06 | 0,04 – 0,08 | 0,03 – 0,06 | 0,03 – 0,06 |
| 16 | 2 | 0,2 | 0,05 – 0,12 | 0,05 – 0,10 | 0,03 – 0,08 | 0,05 – 0,12 | 0,03 – 0,08 | 0,03 – 0,08 |
FSC - Speed
Acabamento em Alto Avanço
Fresas toroidais Ø4,0 à Ø16,0
Aplicações

Dimensões
| FSC – LN | ||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D1 | D3 | R | L2 | L3 | D2 | Z | L1 | |||||||||||||||||
| 0,3 | 0,5 | 1 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | 24 | 28 | 32 | 4 | 6 | 4 | 6 | 50 | 64 | 75 | 100 | |||
| 2 | 1,9 | x | x | 2 | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | ||
| 3 | 2,9 | x | x | x | 3 | x | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x | x* | x* | x* | |
| 4 | 3,9 | x | x | x | 4 | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x* | x* | x* | |||
| 5 | 4,9 | x | x | x | 5 | x | x | x | x | x | x | x | x* | x* | x* | x | x | x | x* | x* | x* | |||

| FSC | |||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D1 | R | L2 | D2 | Z | L1 | ||||||||
| 0,5 | 1 | 1,5 | 2 | 6 | 50 | 64 | 75 | 100 | 150 | 200 | |||
| 4 | x | x | 4 | 4 | x | x | x | x | x | ||||
| 6 | x | x | x | 6 | 6 | x | x | x | x | x | |||
| 8 | x | x | x | x | 8 | 8 | x | x | x | x | x | x | |
| 10 | x | x | x | x | 10 | 10 | x | x | x | x | x | x | |
| 12 | x | x | x | x | 12 | 12 | x | x | x | x | x | x | |
| 16 | x | x | x | x | 16 | 16 | x | x | x | x | x | ||
Com opção de desenvolvimento de ferramentas especiais, conforme as necessidades específicas. Podemos adaptar as medidas, geometrias e revestimentos para garantir o desempenho ideal em sua aplicação.
CONDIÇÕES DE CORTE – Recomendadas
|
|
Material a ser usinado |
CLASSE ISO P10-P30 Aços carbono e Aços Liga AISI 1045, AISI 4140, AISI 4340, SAE 8620, AISI P20 etc. |
CLASSE ISO P30-P40 Aços de alta liga, Pré- Endurecidos e Endurecidos |
CLASSE ISO H Aços ferramenta e aços endurecidos |
CLASSE ISO K01-K20 Ferro fundido cinzento e nodular |
CLASSE ISO M05-M25 Aços Inoxidáveis |
CLASSE ISO S05-S15 Ligas de Titânio | |
| 20~30 HRC / 200HB~300HB | 30~45 HRC / 300HB~400HB | 45~55HRC / 400HB~540HB | ~300HB | Até 250 HB | Até 900N/mm² | |||
|
vc – m/min USINAGEM COMUM | 100 ~ 160m/min | 80 ~ 140m/min | 50 ~ 100m/min | 80 ~ 140m/min | 50 ~ 90m/min | 25 ~ 50m/min | ||
|
vc – m/min USINAGEM HIGH SPEED | 180 ~ 240m/min | 140 ~ 200m/min | 100 ~ 160m/min | 140 ~ 200m/min | 70 ~ 120m/min | 40 ~ 80m/min | ||
| Diâmetro de corte (mm) | ap – mm | ae – mm | Avanço fz (mm/z) | |||||
| 2 | Máx 0.2 X Raio de canto | Máx 50% do Diâmetro de corte | 0,02 – 0,05 | 0,02 – 0,05 | 0,01 – 0,03 | 0,02 – 0,05 | 0,01 – 0,03 | 0,005 – 0,02 |
| 3 | 0,02 – 0,06 | 0,02 – 0,06 | 0,02 – 0,04 | 0,02 – 0,06 | 0,02 – 0,04 | 0,01 – 0,03 | ||
| 4 | 0,04 – 0,08 | 0,04 – 0,08 | 0,03 – 0,06 | 0,04 – 0,08 | 0,03 – 0,06 | 0,02 – 0,04 | ||
| 5 | 0,06 – 0,12 | 0,06 – 0,12 | 0,04 – 0,08 | 0,06 – 0,12 | 0,04 – 0,08 | 0,03 – 0,06 | ||
| 6 | 0,08 – 0,15 | 0,08 – 0,15 | 0,05 – 0,10 | 0,08 – 0,15 | 0,05 – 0,10 | 0,03 – 0,06 | ||
| 8 | 0,08 – 0,18 | 0,08 – 0,18 | 0,06 – 0,12 | 0,08 – 0,18 | 0,06 – 0,12 | 0,04 – 0,08 | ||
| 10 | 0,10 – 0,20 | 0,10 – 0,20 | 0,08 – 0,16 | 0,10 – 0,20 | 0,08 – 0,16 | 0,05 – 0,10 | ||
| 12 | 0,10 – 0,25 | 0,10 – 0,25 | 0,08 – 0,16 | 0,10 – 0,25 | 0,08 – 0,16 | 0,06 – 0,12 | ||
| 16 | 0,15 – 0,30 | 0,15 – 0,30 | 0,10 – 0,20 | 0,15 – 0,30 | 0,10 – 0,20 | 0,08 – 0,15 | ||
Download do nosso catálogo
Em nosso catálogo você terá acesso a todas as ferramentas que trabalhamos,
além de dados de corte e detalhes mais técnicos para cada ferramenta.
Sua empresa com mais inovação e tecnologia!
Entre em contato com nossa equipe.